Ipak, ako PLC Ukoliko instrukcije ne uspeju, cela proizvodna linija može da se zaustavi, što uzrokuje neprocenjive gubitke. Ovaj kratki članak ima za cilj da pruži opsežno istraživanje strukture PLC instrukcija, sistematski ispita izvor grešaka u usmeravanju i koristi klinički, efikasan skup metoda za rešavanje problema.
I. PLC sistem instrukcija: kamen temeljac automatizacije upravljanja
Pre nego što se pozabavimo problemima sa kvarovima, neophodno je prvo razumeti prirodu PLC smernica. PLC instrukcija je skup komandi unapred zapisanih u memoriji PLC-a, koje ga vode kako da reaguje na ulazne signale i kontroliše alate za rezultate. Potpun i moćan skup smernica je vitalna metrika za pregled performansi PLC-a.
1.1 Osnovne komponente PLC instrukcija
Svaka PLC instrukcija se sastoji od nekoliko osnovnih komponenti koje rade u harmoniji kako bi postigle specifičnu logiku upravljanja:
Kod funkcijeOvo je suština smernica, koja definiše vrstu operacije koja treba da se izvrši, kao što su „LD“ (Učitavanje), „AND“ (Logičko I), „OR“ (Logičko ILI) i „OUT“ (Izlaz).
Operand: Meta akcije smernice, koja može biti fizički ulazno/izlazni port, unutrašnji registar, tajmer ili brojač. Uobičajeni operandi se sastoje od:
- 'Ja': Unos
- 'Q' (ili 'O'): Izlaz
- 'M': Interna memorija (memorija).
- 'T': Tajmer.
- 'C': Brojač.
- „D“ (ili „DB“): Registar podataka/Blok podataka.
Adresa/Podaci: Koristi se za precizno određivanje određene lokacije operanda ili za obezbeđivanje potrebnih parametara za izvršavanje instrukcije. Na primer, I0.0 se odnosi na 0. tačku prvog ulaznog modula. Podaci mogu biti konstanta ili promenljiva sačuvana u registru podataka.
Uslov izvršenja: Preduslov za implementaciju instrukcije. U lestvičastoj logici, ovo je obično predstavljeno nizom kontakata u seriji ili paraleli. Instrukcija se implementira samo kada su ovi uslovi zadovoljeni.
Kraj instrukcije: Označava kraj programskog segmenta ili celog ciklusa skeniranja programa, kao što je smer „KRAJ“.
1.2 Poređenje tipova instrukcija i scenarija primene
Da bi se bolje razumela funkcija različitih instrukcija, sledeća tabela nudi uporednu analizu brojnih osnovnih logičkih instrukcija:
| Kod instrukcije/funkcije | Puno ime | Funkcionalni opis | Tipičan scenario primene |
|---|---|---|---|
| LD (Opterećenje) | Učitaj | Učitava stanje normalno otvorenog kontakta na vrh logičkog steka, započinjući novu logičku liniju. | Pokretanje logičke evaluacije, kao što je provera da li je pritisnuto dugme za pokretanje. |
| I (I) | Logičko I | Vrši logičku operaciju „I“, povezujući dva ili više uslova u nizu. Rezultat je tačan samo kada su svi uslovi ispunjeni istovremeno. | Kontrola sigurnosne blokade; na primer, mašina može da se pokrene samo kada su sigurnosna vrata zatvorena i kada nije aktivirano zaustavljanje u slučaju nužde. |
| ILI (Ili) | Logičko ILI | Izvršava logičku operaciju „ILI“, povezujući dva ili više uslova paralelno. Rezultat je tačan ako je ispunjen barem jedan uslov. | Višetačka kontrola pokretanja, koja omogućava pokretanje mašine sa lokalnog panela ili centralne kontrolne sobe. |
| IZLAZ (IZLAZ) | Izlazna zavojnica | Pokreće izlazni kalem na osnovu rezultata logičke operacije, kontrolišući pokretanje/zaustavljanje eksternog uređaja. | Kontrolisanje aktuatora kao što su motori, solenoidni ventili i indikatorska svetla. |
| POSTAVITE/POČETITE | Set/Reset | Instrukcije za postavljanje/resetovanje se koriste za održavanje izlaznog stanja čak i nakon što ulazni uslov više nije prisutan. | Implementacija kola za zaključavanje „start-stop“ ili zaključavanje alarmnog signala pod određenim uslovima. |
Razumevanje strukture i funkcije ovih osnovnih instrukcija je prvi korak ka dijagnostikovanju i rešavanju grešaka u instrukcijama.
II. Četiri glavna „krivaca“ za neuspeh instrukcija PLC-a
Kada PLC instrukcija prestane da radi kako se očekuje, problem može poticati iz više nivoa. Ove moguće uzroke kategorizujemo u četiri osnovne grupe i ispitujemo njihovu verovatnoću i uticaj.
2.1 Nestanak struje
Napajanje je suštinska garancija za stabilan rad PLC sistema. Kvarovi u napajanju su jedan od najčešćih uzroka gašenja PLC-a. Ova vrsta kvara se obično manifestuje kao potpuni prekid PLC procesa, sa isključenim svim signalnim svetlima.
Analiza uzroka
- Nestabilno spoljno napajanjeFluktuacije napona mreže, prenaponi i harmonijski poremećaji mogu uticati na promenljivo napajanje PLC-a.
- Problemi sa linijskom vezomLabavi kablovi za napajanje, loš kontakt ili nepravilno uzemljenje mogu dovesti do prekida napajanja ili izazvati smetnje.
- Oštećenje modula napajanja: Sopstvena komponenta za napajanje PLC-a može da otkaže zbog preopterećenja, kratkih spojeva ili elemenata koji su istrošeni.
Prema podacima o održavanju komercijalne automatizacije, oko 20% -30% Kvarovi PLC sistema su direktno povezani sa problemima sa napajanjem.
2.2 Kvar u komunikaciji
Moderni PLC sistemi gotovo nikada ne rade sami. Oni razmenjuju podatke sa raznim drugim PLC-ovima, HMI (Interfejsi čovek-mašina), pogoni, i senzori putem komercijalnih mreža kao što su Ethernet, Profibus i Modbus. Prekid u interakcijskoj vezi može sprečiti dolazak potrebnih podataka do PLC-a ili slanje kontrolnih komandi.
Analiza uzroka
- Problemi sa fizičkom vezomOštećeni komunikacioni kablovi za televiziju, olabavljeni adapteri i neadekvatno zaštitno uzemljenje su česti uzroci.
- Netačna konfiguracija mrežeSukobi IP adresa, netačna podešavanja maske podmreže ili greške u brzini prenosa podataka ili podešavanju broja terminala mogu prekinuti interakciju.
- Neusklađenost komunikacionog protokolaNedoslednosti u postupku komunikacije ili rasporedu podataka između glavnog i podređenog uređaja.
- Elektromagnetne smetnje (EMI)Jaka elektromagnetna polja mogu ometati komunikacione signale, izazivajući gubitak informacionih paketa ili greške.
Proizvodna linija u jednom proizvodnom pogonu je često doživljavala zastoje. Istraga je otkrila da je pacov pojeo zaštitni sloj Profinet komunikacione žice, što je izazvalo ponovljenu komunikaciju između PLC-a i distribuiranog I/O modula, što je pokrenulo niz kvarova.
2.3 Greške u programu
Greške u programu su još jedna velika kategorija uobičajenih kvarova, posebno tokom imenovanja novih projekata ili modifikacije starih sistema. Ove greške mogu biti suptilne; sam PLC može nastaviti da radi, ali sistemske navike ne ispunjavaju pretpostavke.
Analiza uzroka
- Logičke greškeProgramska logika nije rigorozna i ne pokriva sve moguće uslove rada, što uzrokuje abnormalno izvršavanje programa pod određenim uslovima. Na primer, može nedostajati neophodan uslov za blokiranje.
- Nepravilna upotreba instrukcijaNepravilna podešavanja kriterijuma za komplikovane smernice ili pozivanje određenih blokova karakteristika u neprikladno vreme.
- Prekoračenje podataka ili neusklađenost tipovaTokom matematičkih procedura ili obrade informacija, rezultat prevazilazi kapacitet prostora za skladištenje registra ili vrste informacija nisu kompatibilne.
- Problemi sa skeniranjem programaSegment programa je nenamerno preskočen (npr. stavljen posle uputstva JUMP) ili je važno rezonovanje pozicionirano u režimu usluge prekida, što uzrokuje haotično vreme izvršavanja.
Usvajanje modularne metode programa, koja uključuje razbijanje složenih programa na nezavisne funkcionalne blokove, pomaže u smanjenju razumnih grešaka i pojednostavljuje buduće održavanje. Pored toga, potpuno korišćenje PLC softvera za simulaciju za oflajn skrining može prepoznati najracionalnije probleme pre nego što se program preuzme na hardver.
2.4 Oprema i aspekti životne sredine
Kao računar industrijskog kvaliteta, PLC oprema je daleko pouzdanija od tipičnog računara. Međutim, u teškim industrijskim uslovima, kvarovi hardvera su i dalje neizbežni.
Analiza uzroka
- Kvar I/O modulaSinterovani pozivi na ulaznoj komponenti ili oštećeni relej/tranzistor na rezultujućem modulu mogu sprečiti ispravno čitanje ili slanje signala.
- Kvar procesorskog modulaGlavna jedinica za rukovanje može otkazati zbog pregrevanja, fiksnog napajanja ili starenja unutrašnjih komponenti, što je često fatalna greška.
- Greška u pamćenjuOštećenje memorijskih čipova koji čuvaju program ili podatke može prouzrokovati gubitak programa ili oštećenje podataka.
- Faktori životne sredinePrekomerna temperatura, vlaga, prljavština ili korozivni gasovi mogu povećati starenje hardvera i čak direktno izazvati kratke spojeve ili loše pozive.
Sledeća tabela sumira karakteristike 4 značajne klasifikacije nedostataka i probleme u vezi sa njihovim rešavanjem:
| Kategorija kvara | Manifestacija | Verovatnoća | Obim uticaja | Prioritet rešavanja problema |
|---|---|---|---|---|
| Prekid napajanja | PLC se potpuno zaustavlja, lampica POWER je isključena | Visoko | Ceo PLC sistem | Najviši |
| Kvar u komunikaciji | Neki uređaji su van mreže, HMI prijavljuje grešku u komunikaciji | Srednje | Specifični uređaji povezani sa komunikacijom | Visoko |
| Greška programa | PLC radi normalno, ali rad opreme je neuobičajen | Visoko (tokom puštanja u rad) | Određena funkcija ili logika | Srednje |
| Hardver/Okruženje | Određena U/I tačka je neaktivna ili PLC prijavljuje hardversku grešku | Nisko | Jedan modul ili ceo sistem | Nisko (nakon isključivanja ostalih) |
III. Efikasno rešavanje problema: Sistematski pristup
Kada PLC smernice prestanu da rade, nasumično rešavanje problema će samo gubiti vreme. Poštovanje naučnog postupka može dati mnogo preciznije rezultate.
3.1 Korak 1: Prikupljanje informacija i preliminarna dijagnoza
1. Posmatrajte indikatore statusa PLC-a:
- Svetlo „PWR“ (napajanje): Stalno zeleno svetlo ukazuje na to da je napajanje normalno.
- Svetlo „RUN“: Stalno ili trepćuće zeleno svetlo ukazuje da je procesor u režimu rada.
- Svetlo „ERR“ (greška) ili „FAULT“: Stalno ili trepćuće crveno svetlo ukazuje na grešku procesora ili programa.
- „I/O“ svetla: Posmatrajte da li položaj indikatorskih svetla za ekvivalentne ulazne i izlazne tačke odgovara stvarnim signalima.
2. Proverite HMI poruke alarmaKorisnički interfejs čovek-mašina obično nudi jedan od najdirektnijih rezimea grešaka, kao što je „Motor XX nije uspeo da pokrene sistem“ ili „Komunikacija sa pogonom je izgubljena“.
3. Raspitajte se kod operatera na licu mestaRazumeti situaciju pre i posle kvara. Pitajte koje su operacije izvršili i da li su primetili bilo kakve abnormalne radnje uređaja ili zvukove.
3.2 Korak 2: Sistematska istraga
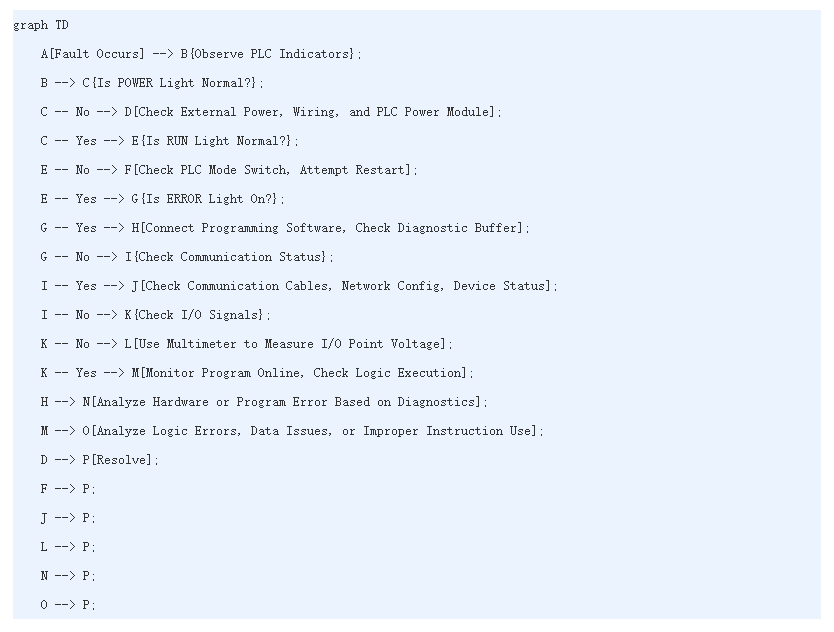
Na osnovu preliminarne dijagnoze, pridržavajte se koncepta „spoljašnje pre unutrašnjeg, hardver pre softverske primene“ kako biste sproveli korak-po-korak istragu.
Dijagram toka rešavanja problema
3.3 Akcija 3: Detaljna analiza i rešavanje pomoću alata
- Onlajn praćenje pomoću softvera za programiranjeOvo je najbolji alat za dijagnostikovanje grešaka u programu. Uz onlajn praćenje, možete pratiti status izvršavanja programske logike u realnom vremenu i vrednost promena promenljivih kako biste brzo identifikovali problem.
- Dijagnostički baferKada PLC otkrije unutrašnju grešku, snima detaljne informacije o grešci (kao što su vrsta greške, vreme događaja i povezana komponenta) u dijagnostičkom baferu. Čitanje ovih detalja pomoću softvera za programiranje je ključno za popravku kvarova opreme i grešaka na nivou sistema.
- Multimetar i osciloskopZa probleme na nivou hardvera, multimetar je osnovni alat za ispitivanje napona napajanja i statusa uključenosti/isključenosti I/O faktorskih signala. Prilikom otklanjanja brzih signala ili smetnji u komunikaciji, osciloskop može ponuditi precizniju procenu.
Senzor blizine naspram fotoelektričnog senzora
Ovaj članak ulazi u fascinantnu oblast senzora blizine i fotoelektričnih senzora, istražujući njihove funkcionalnosti, razlike i primene. Bilo da ste iskusni inženjer u fabrici mašina i opreme ili dobavljač rešenja koji traži najbolje komponente za automatizaciju, razumevanje ovih tipova senzora je ključno. Kao fabrika za industrijsku automatizaciju i proizvodnju proizvoda za kontrolu, mi smo tu da osvetlimo zamršenost ovih vitalnih komponenti, na kraju vas vodimo ka informisanim odlukama za vaše projekte.
Kojih je 5 najčešćih programskih jezika za PLC?
Koji su 5 najčešćih PLC programskih jezika? Rešavanje problema u industrijskoj automatizaciji često zavisi od jednog ključnog faktora:
Programiranje PLC brojača: Kompletan vodič za automatizaciju 2024
Da li želite da detaljno razumete programiranje PLC brojača? Bez obzira da li ste iskusan programer ili tek počinjete sa PLC-ovima, ovaj sveobuhvatni vodič će vas provesti kroz sve što treba da znate o uputstvima brojača i njihovoj praktičnoj primeni u industrijskoj automatizaciji.